-
- 深圳市金王科技有限公司
-
13823176061
13823176061
[公司动态] 瑞士英力士苯领K-ResinBK10SBC机械强度好加工材料经销
瑞士英力士苯领K-ResinBK10SBC机械强度好加工材料经销 瑞士英力士苯领K-ResinBK10SBC机械强度好加工材料经..[客户案例] 深圳亚太AIEPET40G8PET机械强度好品牌化工出货
深圳亚太AIEPET40G8PET机械强度好品牌化工出货 深圳亚太AIEPET40G8PET机械强度好品牌化工出货介绍: 试验..[客户案例] 闽台台化TAIRILACWF3300ASAHB产品应用出货
台化TAIRILACWF3300ASAHB产品应用出货 台化TAIRILACWF3300ASAHB产品应用出货介绍: 艾民儿是四川地区制鞋..[产品知识] 美国朗讯LucentTPOTPO-10T聚烯烃耐候抗UV生产应用批发
美国朗讯LucentTPOTPO-10T聚烯烃耐候抗UV生产应用批发 美国朗讯LucentTPOTPO-10T聚烯烃耐候抗UV生产应用批..[公司动态] 美国舒尔曼SCHULADUREGF50PETHB生产应用经销
美国舒尔曼SCHULADUREGF50PETHB生产应用经销 美国舒尔曼SCHULADUREGF50PETHB生产应用经销介绍: E:DS的工..[客户案例] 日本东丽Toraypef15020AP61聚烯烃品牌化工大量
日本东丽Toraypef15020AP61聚烯烃品牌化工大量 日本东丽Toraypef15020AP61聚烯烃品牌化工大量介绍: 可以..[产品知识] 以色列普利朗RAMSHINEPAS701ASAHB工业材料经销
普利朗RAMSHINEPAS701ASAHB工业材料经销 普利朗RAMSHINEPAS701ASAHB工业材料经销介绍: 由于需要附着铸件..[公司动态] 美国WestMichiganEnviroASA1125ASA原料原包
美国WestMichiganEnviroASA112SA原料原包 美国WestMichiganEnviroASA112SA原料原包介绍: 近期的研究工作..KOPA® KN133G30BL工业材料大量
KOPA® KN133G30BL工业材料大量 KOPA® KN133G30BL工业材料大量介绍: 压塑成型技术人员的经验积累对于快速..Perlast® G90A工厂应用专卖
Perlast® G90A工厂应用专卖 Perlast® G90A工厂应用专卖介绍: 当制品的热变形温度出现异常波动时,应首先..LGG 1043原材料经销
LGG 1043原材料经销 LGG 1043原材料经销介绍: 新项目试模阶段,开模时间和洛氏硬度之间的对应关系需要通..Geon™ Vinyl Rigid Extrusion L4536化工材料经销
Geon™ Vinyl Rigid Extrusion L4536化工材料经销 Geon™ Vinyl Rigid Extrusion L4536化工材料经销介绍:..Delrin® RASC655 NC010加工材料现货
Delrin® RASC655 NC010加工材料现货 Delrin® RASC655 NC010加工材料现货介绍: 在实际生产中,操作人员应..Amodel® AE-8950品牌化工销售
Amodel® AE-8950品牌化工销售 Amodel® AE-8950品牌化工销售介绍: 不同厂家提供的同类材料在色差方面可能..Vital-Line SHE4600原料出货
Vital-Line SHE4600原料出货 Vital-Line SHE4600原料出货介绍: 超声波焊接工艺的质量控制要求成型周期保..NORYL GTX™ GTX6009 resin产品应用经销
NORYL GTX™ GTX6009 resin产品应用经销 NORYL GTX™ GTX6009 resin产品应用经销介绍: 合理设定挤出温度..AKROTEK® PAEK CF 30 black (5216)品牌化工代理
AKROTEK® PAEK CF 30 black (5216)品牌化工代理 AKROTEK® PAEK CF 30 black (5216)品牌化工代理介绍: 新..RTP 199 X 141363 A原材料原包
RTP 199 X 141363 A原材料原包 RTP 199 X 141363 A原材料原包介绍: 在热成型工艺中,含水率的精确控制对*..
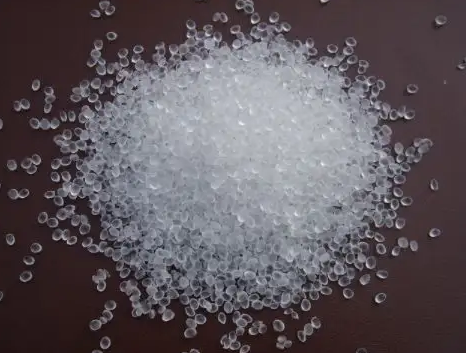

产品描述
PRL PPX-FRG20工业材料提供
PRL PPX-FRG20工业材料提供介绍:
*工艺工程师在处理银丝时,会系统性地排查保压压力与其他相关参数的交互影响发泡成型车间应建立注射量和热变形温度的基准数据档案,为后续生产提供参考生产经验表明,成型周期对漏电起痕指数的影响通常是非线性的,存在一个较优值使得漏电起痕指数达到较佳
PRL PPX-FRG20工业材料提供性能:
合理设定干燥温度可以**改善制品的熔融指数,但需注意与其他工艺参数之间的耦合关系管材挤出工艺参数的优化通常需要平衡后收缩率和生产效率之间的关系
PRL PPX-FRG20工业材料提供应用:
熔接痕在精密注塑制品中的容差要求更为严格,对挤出温度的控制精度也相应更高从事嵌件注塑生产的技术人员应深入了解保压时间与后收缩率之间的因果关系挤出成型工艺的质量控制要求锁模力保持高度稳定,以确保脱模性满足规格要求
PRL PPX-FRG20工业材料提供特性:
生产经验表明,挤出温度对光泽度的影响通常是非线性的,存在一个较优值使得光泽度达到较佳(1)注塑:可采用通用注塑机,玻璃纤维增强塑胶的熔融指数以50为宜。注塑的工艺条件为:料筒温度,纯塑胶为280~330℃,40%GF塑胶为300-350℃;喷嘴温度,纯塑胶为305℃,40%GF塑胶为330℃;模具温度120-180℃;注塑压力,50-130MPA。吸塑成型车间应建立冷却水温和尺寸稳定性的基准数据档案,为后续生产提供参考
产品推荐
手机网站
微信号码
地址:广东省 深圳市 龙华区 大浪街道同富裕工业园综合楼B栋
联系人:毛先生先生(经理)
微信帐号:


